钢结构工程施工要点全解析 从材料到验收的关键控制
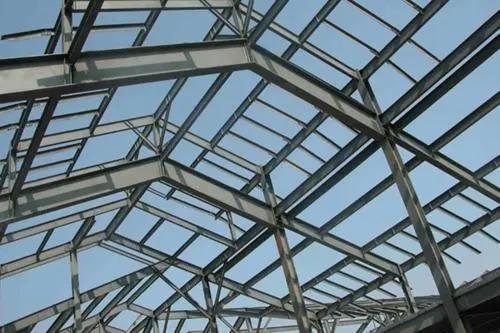
钢结构工程因其强度高、自重轻、施工速度快、抗震性能好等优势,在工业厂房、大型公共建筑、桥梁等领域得到广泛应用。钢结构工程的技术复杂度较高,施工过程中的任何一个环节出现疏漏,都可能影响整体结构的安全与耐久性。以下是钢结构工程施工中需要重点掌握的几大要点。
一、施工前的准备与材料控制
施工前应仔细审查设计图纸,进行图纸会审和工艺交底,确保各专业之间无冲突。钢材、焊接材料、螺栓等原材料必须符合设计要求和国家标准,进场时需检查质量合格证明文件、中文标志及检验报告,并按规定进行取样复验。特别是对于重要结构,应复验钢材的屈服强度、抗拉强度、伸长率、冷弯性能及硫、磷等化学成分。焊接材料需与母材匹配,焊条、焊丝在使用前应按说明书进行烘干。
二、钢结构制作与拼装要点
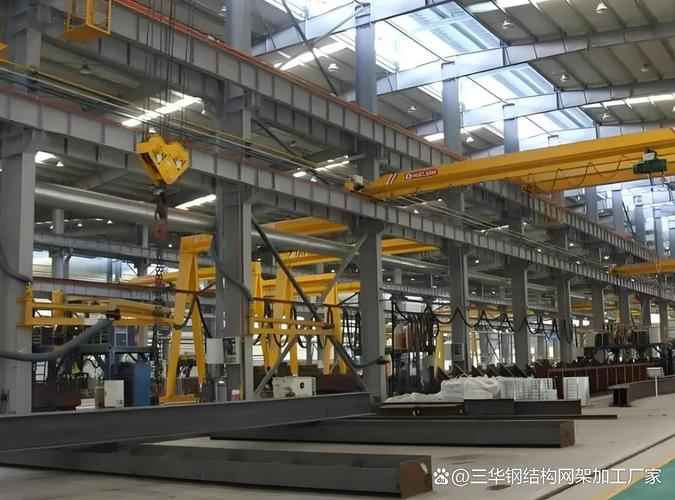
- 下料与切割:优先采用数控切割或半自动切割,保证切割面质量。对于次要构件,可采用手工切割,但需打磨平整。切割后应及时清除熔渣和飞溅物。
- 制孔:螺栓孔应采用钻孔成型,严禁气割扩孔。孔壁应光滑,无毛刺。对于高强度螺栓连接,孔的分组应控制在规范允许偏差内。
- 矫正与成型:钢材切割后若有变形,应采用机械矫正或火焰矫正,但加热温度不应超过900℃,同一部位加热矫正不得超过两次。
- 预拼装:对于复杂构件,宜在工厂进行预拼装,以验证接口的匹配性。预拼装时螺栓孔应全部穿入,可采用试孔器检查。
三、焊接工程关键控制
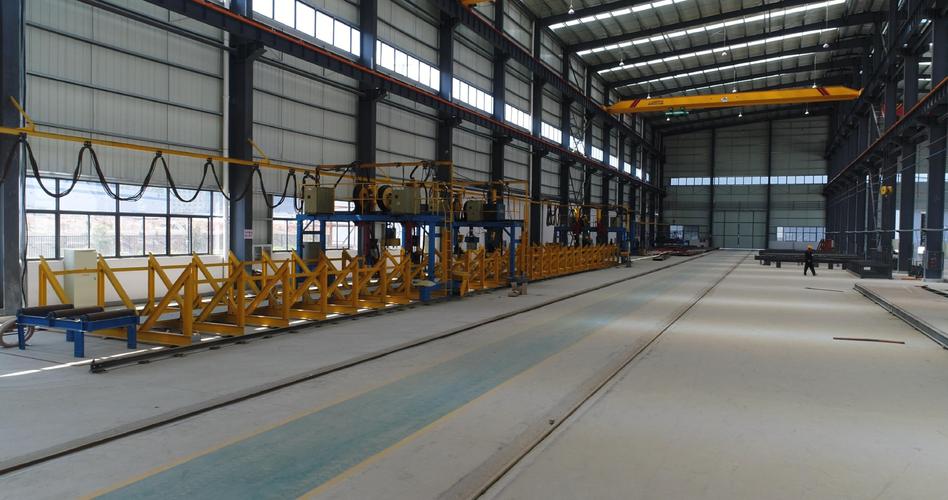
焊接是钢结构工程中最关键的工序之一。焊工必须持证上岗,并在合格范围内施焊。焊接工艺评定应覆盖工程实际使用的钢材、焊接材料、焊接方法、接头形式、焊接位置等。
- 焊接顺序:应制定合理的焊接顺序,减少焊接应力和变形。例如,对于对称构件,宜采用两人对称施焊;对于长焊缝,应采用分段退焊或跳焊法。
- 预热与后热:根据钢材厚度和环境温度,必要时进行焊前预热和焊后后热。预热温度一般控制在100~150℃,后热温度宜为200~300℃,保温时间按板厚确定。
- 焊缝质量检验:焊缝外观质量需符合规范要求,不得有裂纹、未熔合、夹渣、弧坑等缺陷。内部缺陷应采用超声波或射线探伤,一级、二级焊缝需进行100%和20%的探伤检测,具体比例遵循设计要求。
四、高强度螺栓连接施工
高强度螺栓连接是钢结构工程中常见的连接方式,其施工要点包括:
- 螺栓的储运与保管:应防潮、防锈,避免损伤。安装前需按批复验扭矩系数或紧固轴力。
- 摩擦面处理:摩擦系数必须符合设计要求标准,一般不低于0.45。摩擦面应保持干燥、清洁,不得有毛刺、焊渣、油污等。
- 安装与紧固:初拧、复拧、终拧应按顺序进行,且应在当天完成。终拧后应检查扭矩,并做标记。对于大六角头螺栓,初拧扭矩为施工扭矩的50%左右;扭剪型螺栓以拧断尾部梅花头为终拧合格。
五、安装与校正
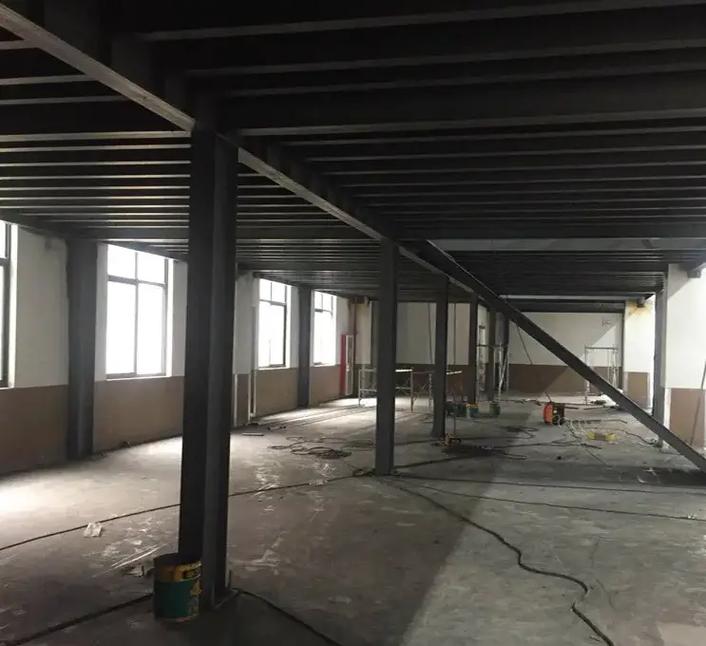
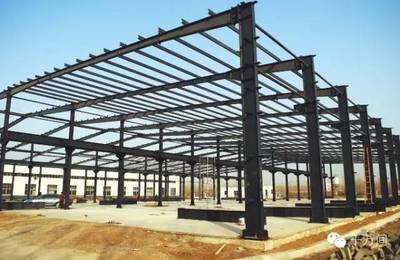
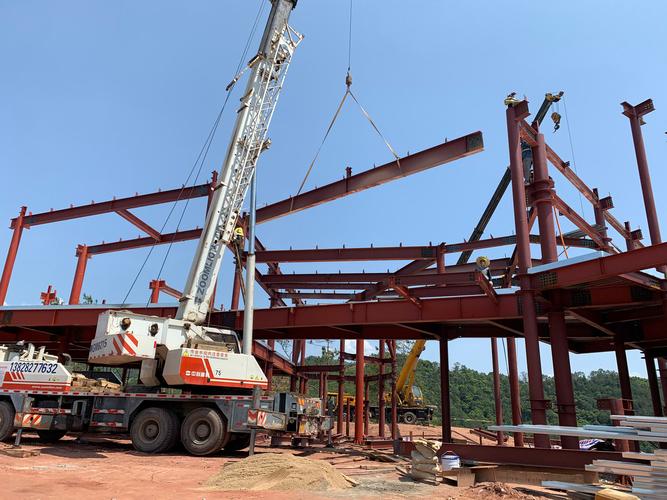
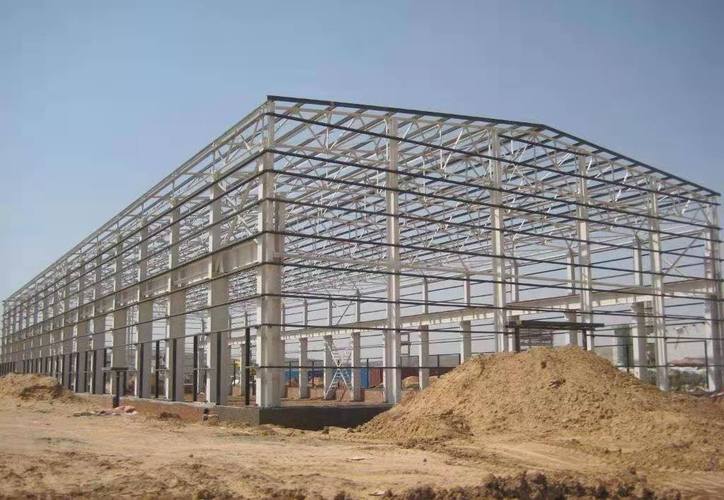
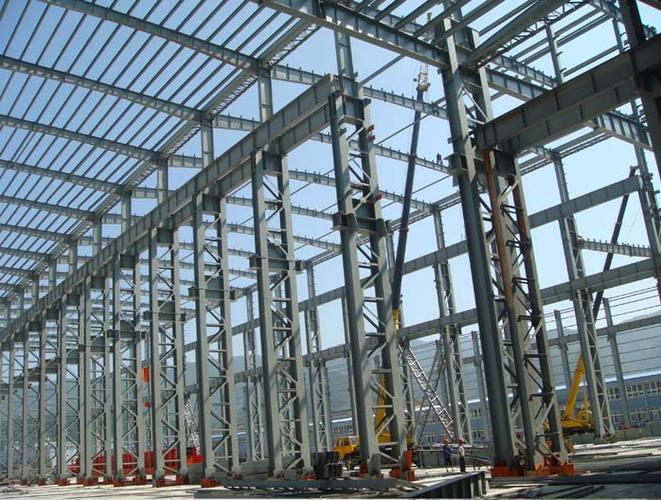
- 安装顺序:一般从中心向四周扩展,先柱后梁,先主梁后次梁。对于高层钢结构,还需考虑逐节校正、逐节固定。
- 临时支撑:安装过程中应设置足够的临时支撑,保证结构的稳定性。安装后,待结构形成稳定体系方可拆除临时支撑。
- 垂直度与标高控制:钢柱安装后,需用经纬仪或全站仪校正垂直度,偏差应控制在H/1000以内,且不超过10mm。标高可通过调整柱底板下的垫铁或临时螺栓来调整。
- 温度影响:测量校正时应注意环境温度对钢材热胀冷缩的影响,最好在早晨或阴天进行,以避免日照温差导致偏差。
六、涂装与防火防腐
钢结构表面处理 quality 直接影响涂装效果。钢材除锈等级通常要求达到Sa2.5级或St3级,然后喷涂底漆、中间漆和面漆。防腐涂料应符合设计要求,涂层厚度需用测厚仪检测。对于有防火要求的钢结构,应喷涂防火涂料,其厚度需根据耐火极限确定,如一级耐火等级柱的耐火极限为3小时,需涂刷相应厚度的防火涂料。施工时,注意环境温湿度,避免在雨、雾、露等不利条件下作业。
钢结构工程施工是一项系统工程,涉及材料、焊接、连接、安装、涂装等多环节。只有严格控制每一个施工要点做到标准化、规范化,才能保证钢结构工程的质量和安全。施工人员应加强过程检查与验收,对关键工序进行旁站监督,对不合格项及时整改。切记:钢结构的每一个细节,都关系到建筑的百年大计。
如若转载,请注明出处:http://www.houwangmjg.com/product/47.html
更新时间:2026-09-19 12:43:00